

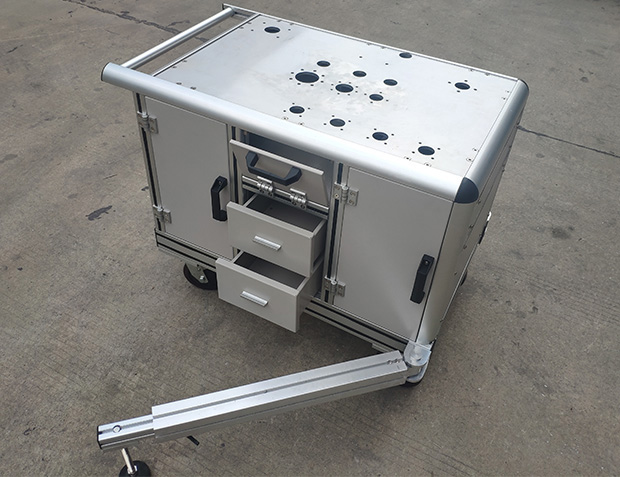
ໃນແຖວດຽວ:ຕູ້ເຄື່ອງຈັກໂປຣໄຟລ໌ອາລູມີນຽມ (Machine Cabins) ໃຊ້ໂປຣໄຟລ໌ອາລູມີນຽມຊ່ອງ T 40 ຊຸດ (ໂປຣໄຟລ໌ອາລູມີນຽມຊ່ອງ T) ສຳລັບໂຄງ, ປະກອບດ້ວຍຕົວເຊື່ອມຕໍ່ໃນຕົວ, ຊິ້ນສ່ວນແຈ, ບານພັບ ແລະ ແຜ່ນຕິດຕັ້ງລໍ້, ແລະ ຖືກສະກູຕະຫຼອດ - ບໍ່ມີການເຊື່ອມ. ການຄັດເລືອກປະຕິບັດຕາມກົດລະບຽບໜຶ່ງ: ກຳນົດນ້ຳໜັກກ່ອນ, ຈາກນັ້ນຄວາມກວ້າງຂອງຊ່ອງ ແລະ ພາກຕັດ. ຕັ້ງແຕ່ການອະນຸມັດຈົນເຖິງການຈັດສົ່ງມີຫ້າຂັ້ນຕອນທີ່ກຳນົດໄວ້.
1ຫົກສ່ວນປະກອບເປັນຕູ້ດຽວ
ຕູ້ໂປຣໄຟລ໌ອາລູມີນຽມມາດຕະຖານແບ່ງອອກເປັນຫົກສ່ວນ, ແຕ່ລະສ່ວນມີໂປຣໄຟລ໌ ແລະ ຮາດແວຂອງມັນເອງ:
1. ກອບ— ເສົາ ແລະ ຄານໃນຊຸດໂປຣໄຟລ໌ອາລູມີນຽມ 40 (ໂປຣໄຟລ໌ອາລູມີນຽມ 40), ພາກສ່ວນຫຼັກຂອງອາລູມີນຽມອັດແໜ້ນ 40 X 40, ປິດຢູ່ສີ່ແຈດ້ວຍຊິ້ນສ່ວນມຸມສາມທາງທີ່ມີລັດສະໝີໃຫຍ່;
2. ໜ້າໂຕະເຮັດວຽກ— ແຜ່ນອາລູມີນຽມແຜ່ນດຽວ, ເຈາະດ້ວຍຮູຕິດຕັ້ງຫຼາຍໆຊຸດເພື່ອໃຫ້ກົງກັບຕີນອຸປະກອນ, ຕິດຕັ້ງຢູ່ອ້ອມຂອບດ້ວຍສະກູຫົວໂຄ້ງ;
3. ປະຕູ— ປະຕູຄູ່ສອງດ້ານ, ແຂວນຢູ່ເທິງບານພັບໂປຣໄຟລ໌ອາລູມີນຽມ ຫຼື ບານພັບໂລຫະ, ຕິດຕັ້ງດ້ວຍມືຈັບ ແລະ ອຸບປະຕູ;
4. ພາຍໃນ— ຊ່ອງເຄື່ອງມືຢູ່ດ້ານເທິງ ແລະ ສອງລິ້ນຊັກຢູ່ດ້ານລຸ່ມ, ລິ້ນຊັກແລ່ນຢູ່ເທິງແຜ່ນລິ້ນຊັກໃນການຈັດລຽງເປັນຊ່ອງຮູບຕົວ T;
5. ເບສ— ລໍ້ໝຸນໄດ້ພ້ອມເບກ, ຕິດສະກູຕິດກັບຄານລຸ່ມຜ່ານແຜ່ນຕິດຕັ້ງລໍ້;
6. ເຄື່ອງມືເຄື່ອນຍ້າຍ— ແຖບລາກທີ່ສາມາດຖອດອອກໄດ້ຢູ່ດ້ານໜ້າເທິງຕົວເຊື່ອມຕໍ່ແບບແປນ, ເກັບຮັກສາໄວ້ແຍກຕ່າງຫາກເມື່ອຖອດອອກ, ບວກກັບມືຈັບແບບທໍ່ກົມຢູ່ດ້ານເທິງ.
ນີ້ຍັງເປັນວິທີທົ່ວໄປໃນການສ້າງຊັ້ນວາງອຸປະກອນ, ເຊິ່ງໃຊ້ສຳລັບຕູ້ຄວບຄຸມ, ຕູ້ຂົນສົ່ງເຄື່ອງມື ແລະ ສະຖານີເຮັດວຽກເຄື່ອນທີ່. ໂຄງສ້າງສາມາດຮັບນ້ຳໜັກໄດ້ຢ່າງຕໍ່ເນື່ອງ, ສາມາດດັດແປງໄດ້ໃນພາຍຫຼັງ, ແລະ ບໍ່ຕ້ອງການວຽກຮ້ອນ.
2ການເຊື່ອມຕໍ່: ສີ່ປະເພດ, ທັງໝົດຖືກສະກູ
ຕູ້ໂປຣໄຟລ໌ອາລູມີນຽມບໍ່ໄດ້ຖືກເຊື່ອມ. ການເຊື່ອມຕໍ່ແບ່ງອອກເປັນສີ່ກຸ່ມ, ແຕ່ລະກຸ່ມມີເສັ້ນທາງການໂຫຼດ ແລະ ເຫດຜົນຂອງຮາດແວຂອງຕົນເອງ:
| ປະເພດການເຊື່ອມຕໍ່ | ຢູ່ໃສ | ຮາດແວທົ່ວໄປ | ບັນທຶກການຄັດເລືອກ |
|---|---|---|---|
| ຂໍ້ຕໍ່ກອບ | ການຫັນປ່ຽນຈາກເສົາຫາຄານ, ມຸມ | ຕົວເຊື່ອມຕໍ່ໃນຕົວ, ຕົວເຊື່ອມຕໍ່ຊ່ອງມຸມ, ຊິ້ນສ່ວນມຸມ 40 x 40, ຊິ້ນສ່ວນມຸມສາມທາງ | ຄວາມກົດດັນຈະສຸມໃສ່ການຫັນປ່ຽນມຸມ - ມັກຊິ້ນສ່ວນມຸມສາມທາງເພື່ອໃຫ້ເບິ່ງສະອາດ ແລະ ເສັ້ນທາງການໂຫຼດທີ່ສະໝໍ່າສະເໝີ |
| ການສ້ອມແປງແຜງ | ໜ້າໂຕະເຮັດວຽກ, ປະຕູ, ແຜງດ້ານຂ້າງ | ສະກູຮູບຕົວ T, ນັອດຮາບພຽງ, ແຜ່ນຮ່ອງປະທັບຕາຮາບພຽງ, ໂປຣໄຟລ໌ປະທັບຕາ | ແຜງລັອກເຂົ້າໄປໃນຊ່ອງໂປຣໄຟລ໌; ກົດແຖບປະທັບຕາເຂົ້າໄປໃນຂໍ້ຕໍ່ແຜງເພື່ອປ້ອງກັນຝຸ່ນ ແລະ ສຳເລັດຮູບ |
| ຊິ້ນສ່ວນທີ່ເຄື່ອນຍ້າຍ | ໃບປະຕູ, ລິ້ນຊັກ | ບານພັບໂປຣໄຟລ໌ອາລູມີນຽມ, ບານພັບໂລຫະ, ເລື່ອນລິ້ນຊັກ, ດ້າມຈັບ | ເລືອກຕາມນ້ຳໜັກປະຕູ ແລະ ຄວາມຖີ່ຂອງການເປີດ; ປະຕູໜັກເໝາະສົມກັບບານພັບໂລຫະ |
| ພື້ນຖານ ແລະ ການເຄື່ອນທີ່ | ຄານລຸ່ມ, ແຖບລາກ | ລໍ້, ແຜ່ນຕິດຕັ້ງລໍ້, ແຜ່ນເຊື່ອມຕໍ່ປາຍ, ຕົວເຊື່ອມຕໍ່ຕີນ | ໃຫ້ກົງກັບລະດັບນ້ຳໜັກຂອງລໍ້ກັບນ້ຳໜັກທັງໝົດຂອງຕູ້; ແຖບລາກໃຊ້ການເຊື່ອມຕໍ່ແບບແປນເພື່ອຄວາມສະດວກໃນການຖອດອອກ |
ທຸກໆຂໍ້ຕໍ່ແມ່ນຕິດດ້ວຍສະກູ, ສະນັ້ນການປ່ຽນສະວິດປະຕູ, ການເພີ່ມແຜງ ຫຼື ຊັ້ນວາງເພີ່ມເຕີມໃນພາຍຫຼັງຈຶ່ງບໍ່ຈຳເປັນຕ້ອງໃຊ້ວຽກຮ້ອນ.
3ການເລືອກໂປຣໄຟລ໌: ໂຫຼດກ່ອນ, ຈາກນັ້ນຄວາມກວ້າງຂອງຊ່ອງ ແລະ ພາກສ່ວນ
ການຄັດເລືອກຄະນະລັດຖະມົນຕີແມ່ນປະຕິບັດຕາມກົດລະບຽບດຽວຄື:ກຳນົດນ້ຳໜັກ, ຈາກນັ້ນຄວາມກວ້າງຂອງຊ່ອງ ແລະ ພາກຕັດຂວາງ.
| ສະພາບການເຮັດວຽກ | ຄວາມກວ້າງຂອງຊ່ອງ | ພາກສ່ວນທີ່ແນະນຳ | ໝາຍເຫດ |
|---|---|---|---|
| ເສົາຕູ້ມາດຕະຖານ ແລະ ຄານດ້ານເທິງ | 8 ມມ | 4040 | 4040 ແມ່ນພາກສ່ວນຕູ້ຫຼັກ, ພ້ອມດ້ວຍການຮອງຮັບອຸປະກອນເສີມທີ່ສົມບູນ |
| ຄານຍາວ, ອຸປະກອນໜັກກວ່າ | 8 ມມ | 4080(ການອັດອາລູມິນຽມ 40 80) | ຍົກລະດັບເມື່ອໄລຍະເວລາ ຫຼື ການໂຫຼດເພີ່ມຂຶ້ນ, ເພື່ອຄວບຄຸມການໂຄ້ງງໍ |
| ໂຄງຍ່ອຍຂອງລິ້ນຊັກ ແລະ ຊ່ອງເຄື່ອງມື | 8 ມມ | 3030(ການອັດຮູອາລູມິນຽມຊຸດ 30) | ໂຄງຍ່ອຍບໍ່ມີການຮັບນ້ຳໜັກຫຼັກ; ພາກສ່ວນທີ່ເບົາກວ່າຊ່ວຍຫຼຸດນ້ຳໜັກຕູ້ |
| ອຸປະກອນທີ່ມີນ້ຳໜັກຫຼາຍ ຫຼື ອຸປະກອນສັ່ນສະເທືອນ | 8 ມມ ແລະ ສູງກວ່າ | ອັບເກຣດພາກສ່ວນ ແລະ ຕົວເຊື່ອມຕໍ່ຮ່ວມກັນ | ໃຊ້ແຜ່ນເຊື່ອມຕໍ່ປາຍ ຫຼື ຕົວເຊື່ອມຕໍ່ໃນຕົວຢູ່ທີ່ຈຸດໜັກ ແລະ ເພີ່ມແຜ່ນເສີມແຮງ |
ວັດສະດຸສ່ວນໃຫຍ່ແມ່ນ 6063-T5, ສຳເລັດຮູບດ້ວຍເງິນອະໂນໄດຊ໌ (Anodizing), ເຊິ່ງດຸ່ນດ່ຽງການປ້ອງກັນການກັດກ່ອນ ແລະ ຮູບລັກສະນະ. ອຸປະກອນເສີມໂປຣໄຟລ໌ອາລູມີນຽມແມ່ນສະໜອງໃຫ້ຄົບຊຸດຕໍ່ໜ່ວຍປະກອບ, ດັ່ງນັ້ນວຽກງານຈຶ່ງບໍ່ຢຸດຊະງັກລໍຖ້າຊິ້ນສ່ວນຕ່າງໆ.
4ຈາກຮູບແຕ້ມຈົນເຖິງຕູ້ສຳເລັດຮູບ: ຫ້າຂັ້ນຕອນ
5ສີ່ຢ່າງທີ່ຄວນຢືນຢັນກ່ອນສັ່ງຊື້
ໃສ່ສີ່ລາຍການນີ້ລົງໃນແບບຟອມຄວາມຕ້ອງການ ແລະ ຮູບແຕ້ມສາມາດເຊັນໄດ້ໃນຄັ້ງດຽວ:
- ✔ ຂະໜາດ ແລະ ນ້ຳໜັກຂອງຕີນອຸປະກອນ— ກຳນົດຕຳແໜ່ງຂອງຮູເທິງໜ້າວຽກ ແລະ ພາກສ່ວນຂອງຄານ;
- ✔ ຮູບແບບປະຕູ ແລະ ລິ້ນຊັກ— ທິດທາງການແກວ່ງ ແລະ ຕຳແໜ່ງການເປີດບໍລິການທີ່ກຳນົດໄວ້ລ່ວງໜ້າ;
- ✔ ການເຄື່ອນທີ່— ເລືອກລໍ້ໝູນທີ່ມີເບກ, ແລະ ຢືນຢັນວ່າຕ້ອງການແຖບລາກຫຼືບໍ່;
- ✔ ສຳເລັດຮູບ ແລະ ຮູບລັກສະນະ— ການອະໂນໄດຊ໌ເງິນແມ່ນການປິ່ນປົວມາດຕະຖານ; ສະພາບແວດລ້ອມພິເສດໄດ້ຮັບການຢືນຢັນແຍກຕ່າງຫາກ.
ບໍລິສັດ ເຊັງຕູ່ ຈວນຈວງ ອາລູມີນຽມ ຈຳກັດ ສະໜັບສະໜູນລະບົບຕ່ອງໂສ້ທັງໝົດຕັ້ງແຕ່ການອອກແບບແນວຄວາມຄິດຈົນເຖິງການຈັດສົ່ງຕູ້ສຳເລັດຮູບ, ສະໜອງໂປຣໄຟລ໌ ແລະ ອຸປະກອນເສີມໂປຣໄຟລ໌ອາລູມີນຽມຈາກແຫຼ່ງດຽວ ແລະ ຕັດການເຊື່ອມຕໍ່ກາງອອກ.
6. ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ຖາມ: ຕູ້ອາລູມີນຽມ ແລະ ຕູ້ແຜ່ນໂລຫະມີຄວາມແຕກຕ່າງກັນແນວໃດ?
ກ: ຕູ້ໂປຣໄຟລ໌ອາລູມີນຽມແມ່ນສ້າງຈາກໂປຣໄຟລ໌ອາລູມີນຽມແບບຊ່ອງຮູບຕົວ T ແລະ ເຊື່ອມຕໍ່ເຂົ້າກັນດ້ວຍສະກູ, ສະນັ້ນການປັບຂະໜາດ, ການຕັດຊ່ອງເປີດປະຕູ ຫຼື ການເພີ່ມຊັ້ນວາງບໍ່ຈຳເປັນຕ້ອງໃຊ້ເຄື່ອງມືໃໝ່. ຕູ້ໂລຫະແຜ່ນມີຂະໜາດຄົງທີ່ ແລະ ການປ່ຽນແປງໃດໆກໍ່ໝາຍຄວາມວ່າຕ້ອງມີແຜ່ນເຫຼັກ ແລະ ການເຊື່ອມໂລຫະໃໝ່. ເສັ້ນທາງໂປຣໄຟລ໌ອາລູມີນຽມເໝາະສົມກັບກຸ່ມນ້ອຍໆ, ຫຼາຍລຸ້ນ ແລະ ອຸປະກອນທີ່ຈະຖືກດັດແປງໃນພາຍຫຼັງ.
ຖາມ: ຕູ້ໂປຣໄຟລ໌ອາລູມີນຽມໜຶ່ງຕູ້ຕ້ອງການຮາດແວຈັກຊະນິດ?
ກ: ການກໍ່ສ້າງມາດຕະຖານກວມເອົາຫ້າກຸ່ມຄື: ຕົວເຊື່ອມຕໍ່ໂຄງ, ຕົວຕິດຕັ້ງແຜງ, ບານພັບ ແລະ ມືຈັບ, ລໍ້ ແລະ ຕົວເຊື່ອມຕໍ່ຕີນ, ຝາປິດປາຍ ແລະ ຝາປິດປາຍ. ລະບຸພວກມັນຕາມໜ່ວຍປະກອບ ແລະ ຊຸດສາມາດສະໜອງໄດ້ຢ່າງຄົບຖ້ວນ. ການຊື້ໂປຣໄຟລ໌ ແລະ ຮາດແວຈາກແຫຼ່ງດຽວກັນຊ່ວຍຫຼີກລ່ຽງລະບົບຊ່ອງທີ່ບໍ່ກົງກັນ.
ຖາມ: ເຈົ້າຈະຢຸດຄານງໍຢູ່ເທິງຕູ້ອາລູມີນຽມໜັກໄດ້ແນວໃດ?
ກ: ຄິດໄລ່ພາກຕັດຈາກນ້ຳໜັກ ແລະ ຄວາມຍາວຂອງອຸປະກອນ; ຍ້າຍຈາກ 4040 ເປັນ 4080 ເມື່ອຄວາມຍາວ ຫຼື ນ້ຳໜັກເພີ່ມຂຶ້ນ, ຍົກລະດັບຊິ້ນສ່ວນມຸມຢູ່ທີ່ຈຸດໜັກໄປຫາແຜ່ນເຊື່ອມຕໍ່ສຸດທ້າຍ ຫຼື ຕົວເຊື່ອມຕໍ່ທີ່ຕິດຕັ້ງໃນຕົວ, ແລະ ເພີ່ມແຜ່ນເສີມແຮງຕາມຄວາມຕ້ອງການ. ຕົວເລກການຮັບນ້ຳໜັກຄວນເອົາມາຈາກແຜ່ນຄິດໄລ່ດ້ານເຕັກນິກຂອງຜູ້ຜະລິດ.
ເວລາໂພສ: ຕຸລາ-21-2026